

Zamonaviy yuqori{0}}ishlab chiqarishda CNC ishlov berish guruch uchun moʻljallangan yuqori samarali{1}}parvoq tegirmonlarini ishlab chiqarishning asosiy jarayoni boʻlib xizmat qiladi. O'zining ajoyib egiluvchanligi, elektr o'tkazuvchanligi va issiqlik o'tkazuvchanligi tufayli mis avtomobilsozlik, aerokosmik, tibbiyot va telekommunikatsiya kabi ko'plab sohalarda ajralmas rol o'ynaydi. Bundan tashqari, mis oson ishlov beriladigan material sifatida keng e'tirof etilgan bo'lsa-da, yuqori{4}}aniqlikdagi ommaviy ishlab chiqarishga erishish uchun baribir uning o'ziga xos material xususiyatlari va ishlov berish parametrlarini chuqur tushunish talab etiladi. Ushbu maqolada mis uchun CNC ishlov berishda ishtirok etadigan asosiy elementlarning tizimli tahlili keltirilgan.
Sanoat dasturlarida "mis" atamasi odatda ikkita asosiy toifaga ishora qiladi: sof mis va mis qotishmalari. Sof mis (masalan, C101) 99,9% misdan iborat; u ajoyib elektr va issiqlik o'tkazuvchanligini namoyish etadi va ko'pincha bronza va guruch ishlab chiqarish uchun asosiy xom ashyo bo'lib xizmat qiladi. Qalay, mis va fosfor qotishmasi bo'lgan bronza ajoyib qattiqlik va mustahkamlikka ega, bu esa uni og'ir yuklarga mo'ljallangan podshipniklar va tishli mexanizmlar-ishlab chiqarish uchun juda mos keladi. Guruch-rux va mis qotishmasi-nafaqat mukammal ishlov berish va qattiqlikni ta'minlabgina qolmay, balki yuqori korroziyaga chidamliligi bilan ham faxrlanadi; u guruchli CNC ishlov berishda eng ko'p qo'llaniladigan materialdir va past-ishqalanishli qismlarni, shuningdek, klapanlar va qulflar kabi murakkab birikmalarni ishlab chiqarishda keng qo'llaniladi.
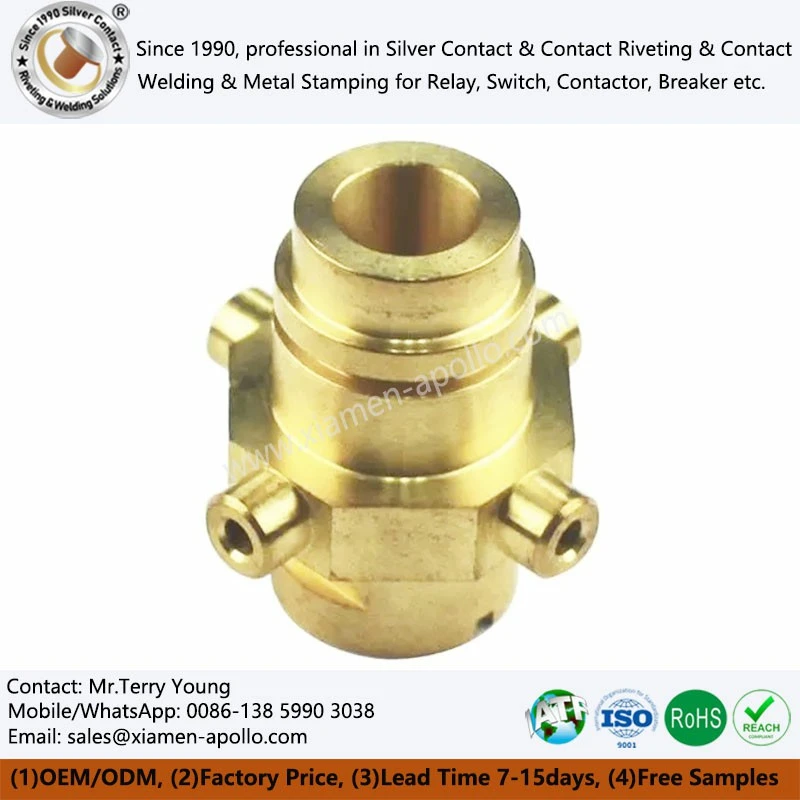
CNC texnologiyasidan foydalangan holda guruch qismlarini qayta ishlash muhim afzalliklarni beradi. Misning mukammal ishlov berish qobiliyati, egiluvchanligi va zarbaga chidamliligi sovuq va issiq ishlov berish paytida mukammal shakllanish qobiliyatini saqlab qolish imkonini beradi. Bundan tashqari, qayta ishlangan mis qismlar har xil tejamkor sirt ishlovlariga mos keladi-bu mahsulotning tashqi ko'rinishi va funksionalligini sezilarli darajada boyitadi. Biroq, u ham cheklovlarga ega. Misol uchun, misni spotli payvandlashda qoplangan metall boshq manbai kabi maxsus jarayonlardan foydalanish mumkin emas. Bundan tashqari, mis qotishmalarining turli navlari korroziyaga chidamliligida sezilarli farqlarni ko'rsatadi; ba'zi qayta ishlangan guruch qismlari uzoq vaqt davomida reaktiv moddalarni o'z ichiga olgan muhitga ta'sir qilsa, oksidlanish yoki korroziyaga moyil bo'ladi.
Mis nisbatan qimmat metalldir, shuning uchun loyihani boshlashdan oldin, qo'llash xususiyatlari va iqtisodiy samaradorligini- hisobga olgan holda tegishli mis navi tanlanishi kerak. Ishlov berish jarayonida asbob tanlash bir xil darajada muhimdir. Ko'pgina bronza plitalari teng quvvatdagi po'latdan ko'ra kesish osonroq bo'lsa-da, ularning yumshoqligi-yuqori chetiga (asbob yopishib olish) va asboblarning tez surilishiga moyil bo'ladi. Ushbu muammoni hal qilish uchun maxsus qoplamali yuqori tezlikli po'lat yoki karbid asboblarni tanlash juda muhim, bu esa maxsus guruch CNC ishlov berish jarayonida asbobning ishlash muddatini va ishlov berish barqarorligini samarali ta'minlaydi.
Besleme tezligi to'g'ridan-to'g'ri chiqib ketish asbobi va ishlov beriladigan qism o'rtasidagi ulanish tezligini aniqlaydi va maxsus guruch tornasining sifati, umri va sirtiga ta'sir qiluvchi asosiy parametrdir. Misning juda yuqori issiqlik o'tkazuvchanligi tufayli, noto'g'ri besleme tezligi sozlamalari kesish paytida hosil bo'lgan issiqlikni asbobga tez o'tkazadi va vaqt o'tishi bilan asbobning eskirish xavfini sezilarli darajada oshiradi. Shuning uchun, maxsus guruchni burishdan oldin, muhandislar ishlov berish samaradorligi va issiqlik tarqalishi o'rtasidagi optimal muvozanatni topish uchun ma'lum bir material darajasiga asoslangan tegishli besleme tezligi va mil tezligini belgilashlari kerak.
Mis komponentlarining mukammal funksional bajarilishini ta'minlash uchun rasmiy ishlov berishdan oldin dizayn{0}}-ishlab chiqaruvchiga (DFM) tamoyillariga qat'iy rioya qilish kerak. Aniq belgilangan dizayn talablari va spetsifikatsiyalari ishlab chiqarish xatarlarini oldindan kamaytirishga yordam beradi. Masalan, loyihalash bosqichida kümülatif xatolarni kamaytirish uchun ishlov berish siqish operatsiyalari sonini kamaytirish kerak, murakkab o'lchovli tekshirish jarayonlarini soddalashtirish va haddan tashqari kichik radiusli chuqur bo'shliq tuzilmalaridan qochish kerak. Ushbu detallarni optimallashtirish yuqori sifatli guruch torna qismlarini ishlab chiqarish, hosildorlikni samarali oshirish va yetkazib berish davrlarini qisqartirish uchun juda muhimdir.
Cilalashdan tashqari, metall qoplama mis qismlari uchun yana bir keng tarqalgan sirt ishlovidir. Bu materialning elektr va issiqlik xususiyatlarini maksimal darajada saqlab, sirt oksidlanishini samarali oldini oladi. Ayniqsa, guruchli tishli ishlov berish qismlari yoki turli o'tkazuvchan kontaktlar uchun kumush yoki oltin kabi qimmatbaho metallar bilan qoplama juda past kontakt qarshiligini ta'minlaydi, mukammal o'tkazuvchanlik va payvandlanishni ta'minlaydi. Ushbu ishlov berish mis qismlarga hatto og'ir muhitda ham barqaror elektr aloqalarini saqlashga imkon beradi.
Elektron qurilmalar tobora kichrayib borar ekan, mis komponentlari uchun aniqlik talablari mikrometr darajasiga yetdi. Kengaytirilgan besh-eksali CNC dastgohlari bir operatsiyada murakkab egilgan yuzalarni yuqori-aniqlikdagi kesishni amalga oshirib, nozik tuzilgan guruch mikro-parchalangan qismlarni osongina ishlab chiqarishi mumkin. Tibbiy asboblardagi miniatyura zondlari yoki nozik asboblardagi tartibsiz shaklli qismlar bo'ladimi, ko'p o'qli ishlov berish texnologiyasi juda kichik toleranslarda mukammal geometrik shakl va o'lchovlar mustahkamligini ta'minlaydi.

Aerokosmik va yuqori{0}}avtomatlashtirish sohalarida ko'plab muhim transmissiya komponentlari deyarli qat'iy o'lchamli talablarga bo'ysunadi. Optimallashtirilgan ishlov berish jarayonlari va qat'iy{2}}liniya tekshiruvi orqali zamonaviy CNC ustaxonalari IT6 standartiga-va hatto- javob beradigan qattiq bardoshliklarga ega guruch komponentlarini doimiy ravishda ishlab chiqarishga qodir. Xom ashyoning spektroskopik tahlilidan tortib, tayyor mahsulotlarni kompleks CMM tekshiruvigacha, har bir bosqichda amalga oshiriladigan sinchkovlik bilan nazorat ushbu yuqori{7}}yuk ko'taruvchi{8}}guruch qismlarini yig'ish va ishlatish vaqtida mukammal ishlashini ta'minlash uchun mo'ljallangan.
Sanoat dizaynining tobora murakkab talablari bilan yuzma-yuz bo'lib, an'anaviy bir o'q yoki uch{1}}o'qli ishlov berish usullari ko'pincha ishlab chiqarish samaradorligi va aniqligining ikki tomonlama talablarini qondirish uchun kurashadi. Shu nuqtai nazardan, ko'p o'qli ishlov berilgan guruch komponentlarining afzalliklari ayniqsa yaqqol namoyon bo'ladi. Ko'p{5}}bir vaqtning o'zida ishlov berish-ko'p o'qli ishlov berishdan foydalanib, bir nechta armatura o'rnatishni talab qiladigan-qo'shma ishlov berish shakllarini bitta, bir bosqichli-jarayonga birlashtirish mumkin. Ushbu yondashuv nafaqat ma'lumotlarning o'zgarishi natijasida yuzaga keladigan xatolarni sezilarli darajada kamaytiradi, balkimurakkab konturli sirtlarni va murakkab fazoviy teshik naqshlarini samarali ishlab chiqarish, shu bilan murakkab mexanik tuzilmalarni ishlab chiqarish uchun mustahkam texnik yordam beradi.
Agar sizda maxsus talablar mavjud bo'lsaTornalangan guruch qismlari, yoki muayyan ilovalar uchun jarayon yechimlari boʻyicha savollaringiz boʻlsa, istalgan vaqtda biz bilan bogʻlaning. Professional texnik jamoamiz va ilg'or uskunalarimizdan foydalanib, sizga yuqori-sifatli, yuqori aniqlikdagi maxsus ishlab chiqarish xizmatlarini taqdim etishga tayyormiz.
Biz bilan bog'lanish
