

Ip prokatlash - bu chig'anoqsiz iplar-shakllantirish jarayoni bo'lib, unda shakllantiruvchi roliklar orqali ishlov beriladigan qismga bosim qo'llaniladi va metallda boshqariladigan plastik deformatsiyaga olib keladi va roliklarning profilini aks ettiruvchi iplarni to'g'ridan-to'g'ri bosib chiqaradi. Tornalash yoki frezalash kabi metall-olib tashlash usullaridan farqli o'laroq, ipni prokatlash chiplarni hosil qilmaydi; Buning o'rniga, u profilni to'ldirish uchun materialning ip ildizidan radial va eksenel oqishiga olib keladi va shu bilan uni sovuq{3}}ishchi plastik shakllantirish texnikasi sifatida tasniflaydi. Nozik mahkamlagichlarni ishlab chiqarishda bu jarayon mahsulotlarning ip aniqligi va mexanik xususiyatlariga bevosita ta'sir qiladi-masalan, tirqishli pishloq boshli ulash vintlari-bu uni o'rta{7}}yuqori hajmdagi-ishlab chiqarish uchun ajralmas qayta ishlash variantiga aylantiradi.

Ip prokatlash asosan tashqi iplarni qayta ishlash uchun ishlatiladi. Ishlov berish jarayonini boshlashdan oldin, ishlov beriladigan qismning diametrini aniq nazorat qilish muhim ahamiyatga ega; odatda, bu diametr hosil bo'lgan ipning qadam diametriga taxminan teng bo'lishi kerak. Blankaning tashqi diametri past o'lchamda bo'lsa, metall material prokat qoliplarining yivlariga to'liq tushmaydi; aksincha, agar o'lcham haddan tashqari bo'lsa, u uskunaga juda katta, keraksiz bosim o'tkazadi-potentsial ravishda ip prokat mashinasining shikastlanishiga olib keladi. Binobarin, tirqishli pishloq boshli ulash vintlarini ishlab chiqarish uchun materialning fizik xususiyatlariga asoslangan-qattiq hisob-kitoblar va texnologik sinovlar- optimal blank diametrini aniq aniqlash uchun zarurdir.
O'ralgan iplarning aksariyati standart iplardir, ular 60 graduslik yon burchakka ega. Bu maqsadda ishlatiladigan prokat qoliplari nisbatan o'tkir cho'qqilarga ega bo'lib, ko'pincha materialga silliq kirib borishini osonlashtirish uchun yumaloq kesuvchi qirrani o'z ichiga oladi. Har bir tish qanoti 30 graduslik burchakni ushlab turadi va shu bilan metall materialning ham eksenel, ham radial yo'nalishda barqaror, boshqariladigan va oldindan belgilangan tarzda oqishini ta'minlaydi. Ushbu sovuq{5}}ish mexanizmi orqali anʼanaviy tornalash bilan bogʻliq kamchiliklar-ayniqsa, metallning don oqimining uzilishi-toʻliq bartaraf qilinadi. Bundan tashqari, bu jarayon qurilish mahkamlagichlarini-masalan, yivli pishloq boshli konstruktiv vintlardek-ip ildizida juda yuqori metall zichlikka ega bo‘ladi.
Tegirmon yoki silliqlash kabi an'anaviy jarayonlar bilan solishtirganda, ipni prokatlash muhim afzalliklarni namoyish etadi. Birinchidan, o'ralgan iplarning sirt pürüzlülüğü juda past bo'lib, natijada sezilarli darajada yuqori sirt hosil bo'ladi. Ikkinchidan, jarayonga xos bo'lgan sovuq{2}}qattiqlashtiruvchi ta'sir tufayli ip yuzasining mustahkamligi va qattiqligi sezilarli darajada oshadi. Bundan tashqari, jarayon hech qanday chip hosil qilmaydi, natijada materialdan foydalanishning juda yuqori samaradorligi; kesish operatsiyalari bilan solishtirganda, xom ashyoni 15% dan 20% gacha tejash mumkin. Bundan tashqari, iplarni prokatlash kesish operatsiyalaridan bir necha baravar yuqori mahsuldorlikni ta'minlaydi; jarayon oson avtomatlashtiriladi va prokat qoliplarining xizmat qilish muddati juda uzoq. Bu xususiyatlar uni katta hajmli mahsulotlar, masalan, tirqishli pishloq-shaklidagi bosh tishli vintlardek-ishlab chiqarish uchun ideal tanlov qiladi.

Biroq, har bir ishlab chiqarish jarayoni o'z cheklovlariga ega va iplarni siljitish bundan mustasno emas. Birinchidan, asosiy materialning kuchli siqilishi kuchlanish kuchini oshirsa-da, ishlov berish jarayonida kiritilgan qoldiq stresslar, ma'lum sharoitlarda, charchoq muddatiga murakkab ta'sir ko'rsatishi mumkin. Ikkinchidan, qo'llaniladigan materiallar doirasi cheklangan; odatda, ishlov beriladigan material HRC 40 dan oshmaydigan qattiqlikka ega bo'lishi kerak, chunki juda qattiq materiallar samarali plastik deformatsiyaga qarshilik ko'rsatadi. Uchinchidan, jarayon xom blankalarning o'lchov aniqligiga, shuningdek, prokat qoliplarining qattiqligi va aniqligiga-o'ta qattiq talablar qo'yadi, bu esa ularni ishlab chiqarishni texnik jihatdan qiyin vazifaga aylantiradi. Teshikli pishloqli vintlardek ishlab chiqarish liniyasini rejalashtirishda ushbu omillarning barchasini diqqat bilan hisobga olish kerak.
Yuqorida aytib o'tilgan cheklovlarga qo'shimcha ravishda, iplarni siljitish jarayoni assimetrik profilli maxsus iplarni ishlab chiqarish uchun ham mos kelmaydi. Shunga qaramay, aerokosmik, avtomobilsozlik va ogʻir mashinasozlik kabi-komponentlarning mexanik ishlashi muhim boʻlgan sohalarda{2}}agar materialning yaroqliligi va aniqligiga oid shartlar bajarilgan boʻlsa, ip prokati mahsulot ishonchliligini taʼminlashning tengsiz usuli boʻlib qoladi. Misol uchun, tirqishli pishloq boshli sanoat vintlarini ishlab chiqarishda prokat jarayonida hosil bo'lgan uzluksiz don oqimi mahkamlagichning sinishga chidamliligini sezilarli darajada oshiradi.
Xulosa qilib aytadigan bo'lsak, ipni o'rash jarayoni unumdorlik va xarajat{0}}samaradorlik nuqtai nazaridan muhim afzalliklarni taqdim etadi, lekin u jarayonga xos bo'lgan muayyan cheklovlar bilan ham birga keladi. U iplarning cho'zilish kuchi va sirt sifatini sezilarli darajada oshirsa-da, uning materiallar va jihozlarga nisbatan qat'iy talablari uning universal qo'llanilishini cheklaydi. Amaliy muhandislik dasturlarida-yivli silindrsimon boshli murvatlarni yoki boshqa ixtisoslashtirilgan mahkamlagichlarni loyihalashda-muhandislar eng mos ishlab chiqarish jarayonini aniqlash uchun mo'ljallangan qo'llash muhitini, o'ziga xos yuk ko'tarish xususiyatlarini-va ishlab chiqarish hajmini har tomonlama baholashlari kerak.
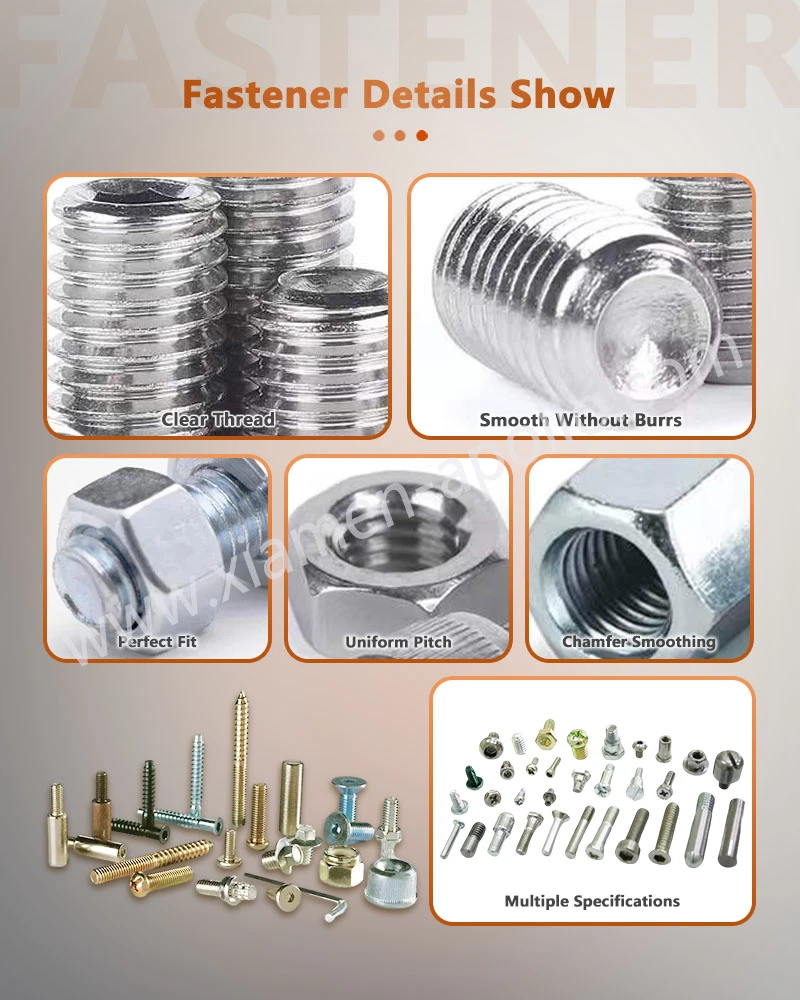
Tez-tez so'raladigan savollar
1. Yivli silindrsimon boshli mahkamlagichlar uchun o'ralgan iplar va kesilgan iplar o'rtasidagi asosiy farq nima?
Roklangan iplar kesilmaydigan plastik deformatsiyalar natijasida hosil bo'ladi-, bu metallning don tuzilishini saqlab qoladi va natijada yuqori mustahkamlikka erishadi; kesilgan iplar ortiqcha metallni olib tashlashni o'z ichiga oladi, bu jarayon materialning tolalarini kesib tashlaydi va umumiy quvvatni nisbatan pastroq qiladi.
2. Prokat iplarning asosiy afzalliklari nimada?
Ular yuqori sirt qoplamasi, ustun ipning qattiqligi va valentlik kuchi, yuqori materialdan foydalanish samaradorligi va tez ishlab chiqarish tezligiga ega. Bundan tashqari, asbob uzoq xizmat muddatiga ega, bu jarayonni yuqori hajmli, standartlashtirilgan silindrsimon boshli mahkamlagichlarni ishlab chiqarish uchun ideal qiladi.
3. Pishloq boshli tirqishli vintlar uchun ipni aylantirish jarayonining operatsion cheklovlari qanday?
Bu faqat qattiqligi HRC 40 yoki undan past bo'lgan egiluvchan materiallarga nisbatan qo'llaniladi. U ishlov beriladigan qismlarning ham, prokat qoliplarining ham o'lchov aniqligiga qat'iy talablar qo'yadi; bundan tashqari, uni assimetrik profilli iplarni qayta ishlash uchun ishlatish mumkin emas va natijada charchoq muddati nisbatan cheklangan.
Biz bilan bog'lanish
Bizda barqaror ishlab chiqarish qobiliyati borYivli silindrsimon boshli murvatlarva yangi loyihani amalga oshirishni qo'llab-quvvatlash uchun professional texnik guruh. Agar siz hozirda spetsifikatsiyalarni tasdiqlayotgan bo'lsangiz yoki yechimlarni ko'rsatayotgan bo'lsangiz, parametr ma'lumotlarini yuboring.
