

Mis o'zining mukammal elektr va issiqlik o'tkazuvchanligi va yaxshi ishlov berish qobiliyati tufayli elektr konnektorlari, shina majmualari, issiqlik almashinuvi tuzilmalari va nozik asboblar komponentlarida keng qo'llaniladi. Yuqori-tozalikdagi mis materiali sifatida u ishlov berish jarayonida yaxshi egiluvchanlikka ega, lekin asbobni yopishtirish va sezilarli ish qattiqlashuvi kabi texnik xususiyatlarga ham ega. Shuning uchun, haqiqiy ishlab chiqarishda qayta ishlash yo'nalishi mahsulotning tuzilishi va ishlash talablaridan kelib chiqqan holda oqilona tanlanishi kerak. Misni CNC ishlov berish uchun shakllantirish va tugatish jarayonlari odatda sovuq va issiq ishlov berish, kesish, payvandlash, shtamplash va sirtni qayta ishlash kabi jihatlardan muntazam ravishda rejalashtirilishi mumkin.
Plastmassani shakllantirish nuqtai nazaridan sovuq va issiq ishlov berish misning dastlabki shakllanishi uchun asosiy jarayonlardir. Sovuq ishlov berish cho'zish, sovuq haddeleme, bükme va ekstruziyani o'z ichiga oladi, asosan o'lcham va shaklni sozlash uchun xona haroratida plastik deformatsiyaga tayanadi. Sovuq ishlov berish ishni qattiqlashtirish orqali materialning mustahkamligini va sirt qattiqligini yaxshilashi mumkin, ammo natijada yuzaga keladigan muammo egiluvchanlikning pasayishi hisoblanadi; haddan tashqari deformatsiya osongina yoriqlarga olib kelishi mumkin. Shuning uchun, ichki kuchlanishni bartaraf etish va plastiklikni tiklash uchun ko'p o'tishli deformatsiya jarayonlarida odatda oraliq tavlanish talab qilinadi. Katta deformatsiya yoki murakkab tuzilishni talab qiladigan mis uchun eng yaxshi tegirmon uchun issiq ishlov berish jarayoni ko'proq mos keladi.
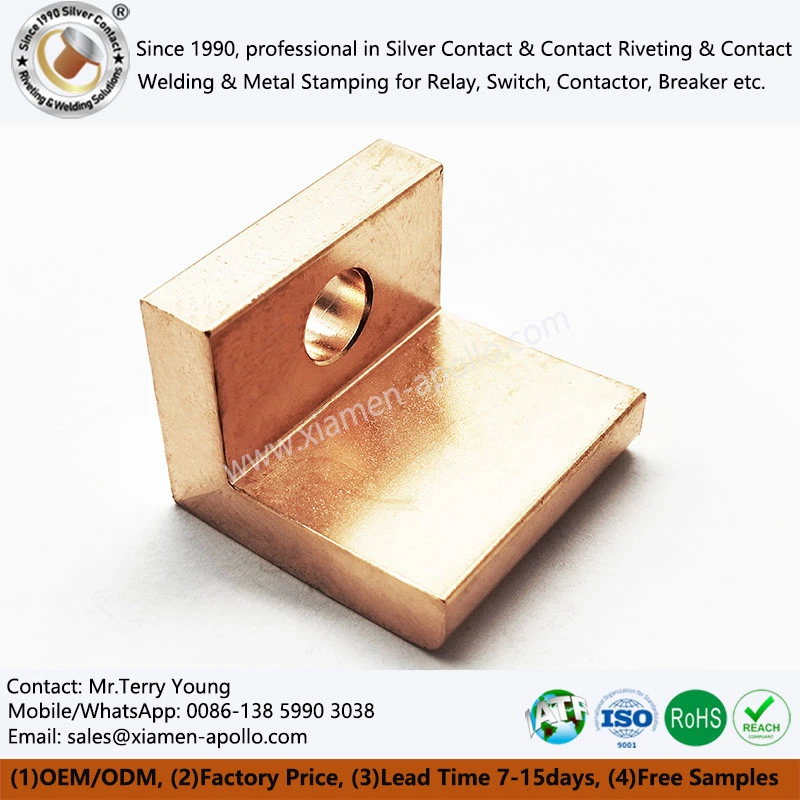
Nozik qismlarni ishlab chiqarish sohasida ishlov berish yakuniy o'lchov aniqligi va sirt sifatiga erishishda hal qiluvchi qadamdir. Misning yuqori plastikligi va yaxshi issiqlik o'tkazuvchanligi, lekin nisbatan past mustahkamligi tufayli asbobning yopishib qolish-yuqoridagi hodisalar misga ishlov berish jarayonida yuza pürüzlülüğü va o'lchov barqarorligiga ta'sir qiladi. Shuning uchun asbob tanlash ayniqsa muhimdir. Kesish qarshiligini pasaytirish uchun, odatda, yuqori{4}}tezkor po'latdan yoki katta tirgak burchagiga ega karbid asboblardan foydalanish tavsiya etiladi. CNC ishlov berish muhitida CNC mis qismlarini ishlab chiqarish konsentrlangan kesish kuchlari natijasida kelib chiqadigan deformatsiya xavfini kamaytirish uchun yuqori ish mil tezligi, kichik besleme tezligi va tegishli kesish chuqurligini o'z ichiga olgan parametrlarning kombinatsiyasini qo'llashi kerak. Bir vaqtning o'zida mahalliy harorat ko'tarilishini va sirt oksidlanishini oldini olish uchun sovutish va chiplarni olib tashlash uchun samarali chiqib ketish suyuqligidan foydalanish kerak.
Frezelemeda asbob geometriyasi ishlov berish sifatiga hal qiluvchi ta'sir ko'rsatadi. Mis uchun maxsus so'nggi tegirmonni tanlashda, materialning yopishishini kamaytirish uchun jilolangan chiplarni evakuatsiya qilish oluklari va o'tkir qirralarning konstruktsiyalariga ustunlik berish kerak. Murakkab kavisli yuzalar yoki bo'shliqli tuzilmalar uchun mis CNC frezalashni yakunlash uchun ko'p o'qli ulanishdan foydalanish mumkin. Tez-tez to'satdan to'xtash yoki asbob belgilariga olib kelishi mumkin bo'lgan yo'nalishning keskin o'zgarishiga yo'l qo'ymaslik uchun ishlov berish yo'li iloji boricha silliq bo'lishi kerak. Avtomatlashtirilgan ishlov berish texnologiyasining rivojlanishi bilan, mis CNC ishlov berish endi yuqori o'tkazuvchanlikni ta'minlagan holda yuqori-aniqlikdagi shakllantirishga erishishi mumkin. Biroq, materialning o'tkazuvchanligiga ta'sir qilmaslik uchun haddan tashqari issiqlik bilan ishlov berishdan qochish kerak.
Payvandlash mis shar tegirmonining tarkibiy qismlarini ulashning muhim usuli hisoblanadi. Misning yuqori issiqlik o'tkazuvchanligi tufayli payvandlash paytida issiqlik tez tarqalib, erigan hovuz haroratini nazorat qilish qiyinligini oshiradi. Argon boshq manbai, barqaror himoya gazi va yuqori payvandlash sifati tufayli, ko'pincha nozik o'tkazgich komponentlarini ulash yoki mis uchun eng yaxshi tegirmonlarni muhrlash uchun ishlatiladi. Bir-biriga o'xshamaydigan metall ulanishlar uchun lehimlashdan foydalanish mumkin, shu jumladan kumush-asosli yoki fosforli bronza. Oksid plyonkalarini olib tashlash va qo'shma kuchni yaxshilash uchun payvandlashdan oldin yaxshilab tozalash kerak. Oldindan isitish harorati va sovutish tezligini to'g'ri nazorat qilish payvandlash kuchlanishini va porozlik nuqsonlarini kamaytirishi mumkin.
Shtamplash asosan yupqa plitalar yoki kichik va o'rta-konstruktiv qismlarni ishlab chiqarish uchun ishlatiladi. Mis mukammal egiluvchanlikka ega, bu uni bükme, chuqur chizish va zımbalama uchun mos qiladi. Biroq, material shakllantirilgandan so'ng orqaga qaytishni ko'rsatadi, bu qolip dizaynida kompensatsiyani talab qiladi. Bo'lim sifatini ta'minlash va burma hosil bo'lishini kamaytirish uchun qolipni tozalash odatda material qalinligining 8% dan 12% gacha nazorat qilinadi. Terminallar va ulagichlar kabi ommaviy ishlab chiqarilgan-qismlar uchun progressiv matritsalar yuqori -samaradorlikka erishishi mumkin. Agar shtamplashdan keyin qattiq qattiqlashuv sodir bo'lsa, past haroratda tavlanish keyingi yig'ish samaradorligini oshirishi mumkin.
Ixtisoslashgan ishlov berish sohalarida sim EDM yuqori-aniqlikdagi mis sharli tegirmon ishlab chiqarish uchun javob beradi. Sekin simli EDM yuqori o'lchamli aniqlikka va murakkab konturlar yoki aniq teshik/yivli tuzilmalar uchun mos-kichik issiqlik ta'sir zonasiga erishadi. Aylanadigan qismlar uchun devor qalinligining bir xil taqsimlanishi va yaxshi sirt sifatiga erishish uchun spin shakllantirishdan foydalanish mumkin.
Yuzaki ishlov berish misning korroziyaga chidamliligi va dekorativ xususiyatlarini oshirishda hal qiluvchi qadamdir. Mis oksidli plyonka hosil qilish uchun havoda osongina oksidlanganligi sababli, nikel yoki qalay qoplamasi ko'pincha himoya qatlamini hosil qilish uchun ishlatiladi, oksidlanish qarshiligini va payvandlanishini yaxshilaydi. Kimyoviy passivatsiya sirtda barqaror himoya plyonka hosil qilishi mumkin, masalan, murakkab qatlam hosil qilish uchun organik korroziya inhibitörleri yordamida korroziya tezligini sekinlashtiradi. Tashqi ko'rinishga yuqori talablarga ega bo'lgan Mill Finish Copper uchun asl metall to'qimalarni saqlab qolish mumkin, sirtni tozalash va parlatish orqali yaxshilash mumkin.

Plitalar ishlab chiqarish bosqichida kerakli qalinlik va mikro tuzilishga erishish uchun materiallar odatda mis prokat tegirmoni yordamida issiq-prokat yoki sovuq{1}}prokat qilinadi. Prokat paytida, bir xil don hajmini ta'minlash va yaxshi elektr o'tkazuvchanligini ta'minlash uchun pasayish tezligi va tavlanish ritmini nazorat qilish kerak. Agar material keyin CNC ishlov berish jarayoniga kirsa, chiqib ketish parametrlari materialning holatiga qarab qayta baholanishi kerak.
Umuman olganda, ishlab chiqarishMisni CNC ishlov berishelektr o'tkazuvchanligi, mexanik kuch, o'lchov aniqligi va ishlab chiqarish narxi o'rtasidagi muvozanatni talab qiladi. Sovuq yoki issiq ish usullarini oqilona tanlash, asbob strukturasini optimallashtirish, payvandlash issiqlik kiritishini nazorat qilish va sirtni qayta ishlash jarayonlarini yaxshilash orqali mis sovuq prokat tegirmonining sifati va ishlash muddati sezilarli darajada yaxshilanishi mumkin. Nozik ishlab chiqarish va elektr jihozlarining uzluksiz yangilanishi fonida misni qayta ishlash texnologiyasi yuqori aniqlik, avtomatlashtirish va yashil ishlab chiqarishga qarab rivojlanishda davom etadi.
Biz bilan bog'lanish
Mis bilyali tegirmonni optimallashtirish echimlari yoki maxsus ishlov berish xizmatlari haqida ma'lumot olish uchun biz bilan bog'laning. Biz professional texnik yordam va batafsil ma'lumotni taqdim etamiz.
